解析鍛造回轉窯托輪軸工藝,梳理軸坯質量管控要點
鍛造回轉窯托輪軸質量管控覆蓋下料、加熱、鍛造、鍛后熱處理、檢驗等多個工序,任意工序參數出現波動,都會傳導至后續精加工、調質環節,影響托輪軸成品的直線度、疲勞壽命與力學性能。不少托輪軸調質彎曲、軸肩疲勞開裂問題,追溯源頭,都和鍛件內部組織、缺陷管控不到位相關,熟悉整套工藝要點,便于采購方建立清晰的質量評判標準。
原材料檢驗是生產第一道關口,投入使用的鋼錠或者鋼坯,需要核對熔煉批次、材質質保文件,核查元素成分波動范圍。合金元素含量會直接影響淬透性與高溫穩定性,硫、磷雜質元素需要控制在規范范圍之內,雜質偏高會降低鍛件韌性,提升高溫鍛造階段開裂概率。下料工序結合鍛件加工余量、燒損量、工藝卡頭確定坯料尺寸,下料端面平整度會影響加熱均勻性,規避坯料局部過熱。
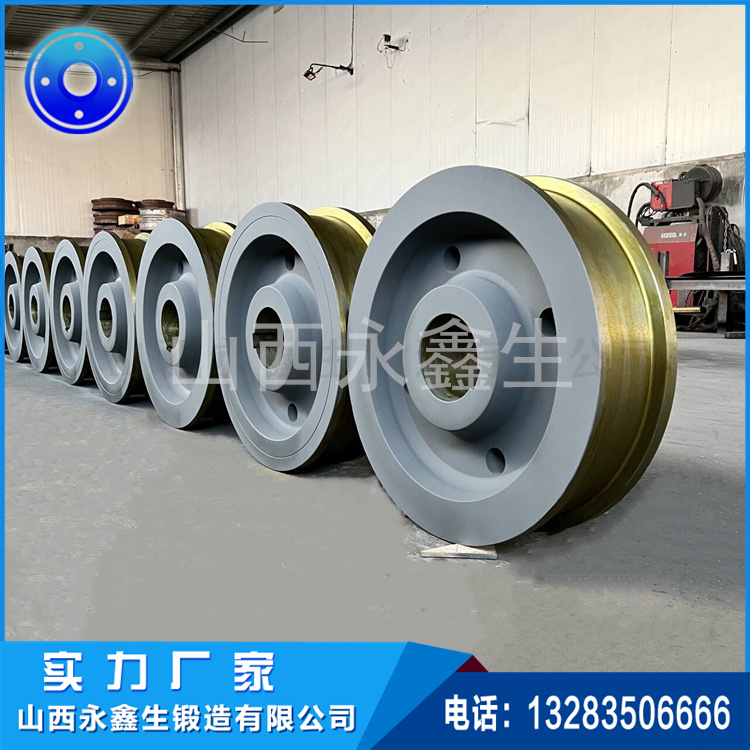
加熱工序重點管控升溫速率、保溫溫度與保溫時長。合金鋼坯導熱速率偏低,升溫速度過快,坯料表層和芯部溫差較大,熱應力疊加容易催生內部裂紋。分段升溫是行業常用方案,低溫區間緩慢升溫,達到設定溫度后充分保溫,讓坯料內外溫度趨于一致,金屬塑性達到適合鍛造的狀態。生產過程中需要規避過熱與過燒現象,過熱會造成晶粒粗大,鍛件韌性下降;過燒屬于不可逆缺陷,坯料直接報廢。
鍛造成型階段,依靠壓力設備對高溫坯料施加作用力,實現金屬塑性流動。托輪軸屬于長軸類鍛件,多采用自由鍛拔長成型,根據圖紙要求分段鍛出軸身、軸肩、法蘭等結構。山西永鑫生重工在鍛造回轉窯托輪軸生產過程中,依據圖紙與技術要求規劃成型步驟,合理分配單次壓下量與送進量,引導金屬流線沿著軸向連續分布,重點保護軸肩過渡位置,避免出現折疊缺陷。
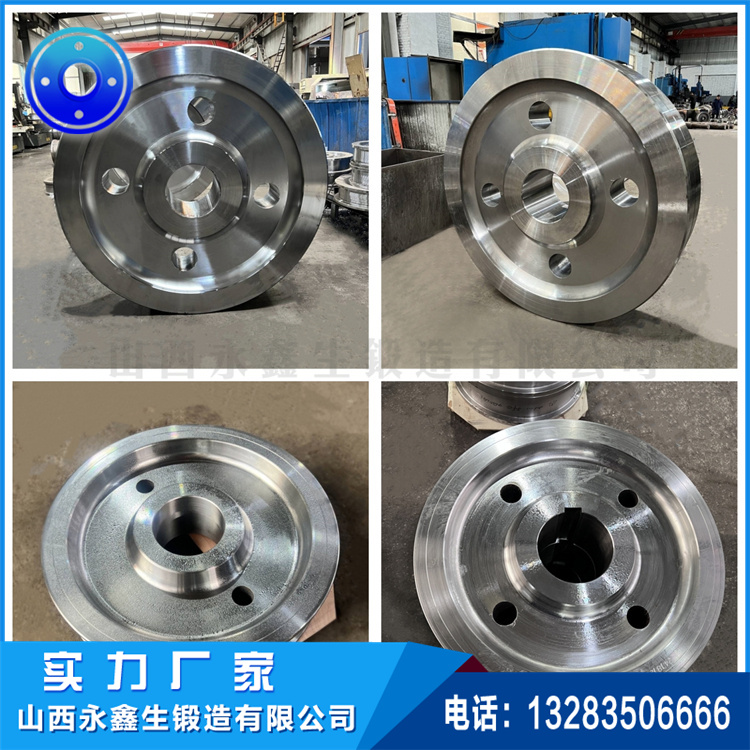
鍛件成型之后自然冷卻速度不可控,冷卻過快容易積蓄大量殘余應力。鍛后熱處理用于平衡內部組織狀態,常用工藝包含等溫退火、正火。經過處理后的鍛件硬度適中,便于切削加工,同時減小后續調質階段的彎曲變形傾向。截面直徑大、長度較長的鍛造回轉窯托輪軸,冷卻曲線需要嚴格管控,減少成分偏析、帶狀組織超標問題。
檢驗環節包含外觀檢查、尺寸復核、無損探傷、抽樣金相檢測。外觀查驗鍛件表面是否存在折疊、劃傷、裂紋;尺寸核對毛坯外徑、各段軸徑、總長、加工余量;超聲波探傷探查內部深層缺陷;磁粉探傷排查近表層缺陷。部分訂單會附加金相檢驗,查看晶粒大小、帶狀組織評級。
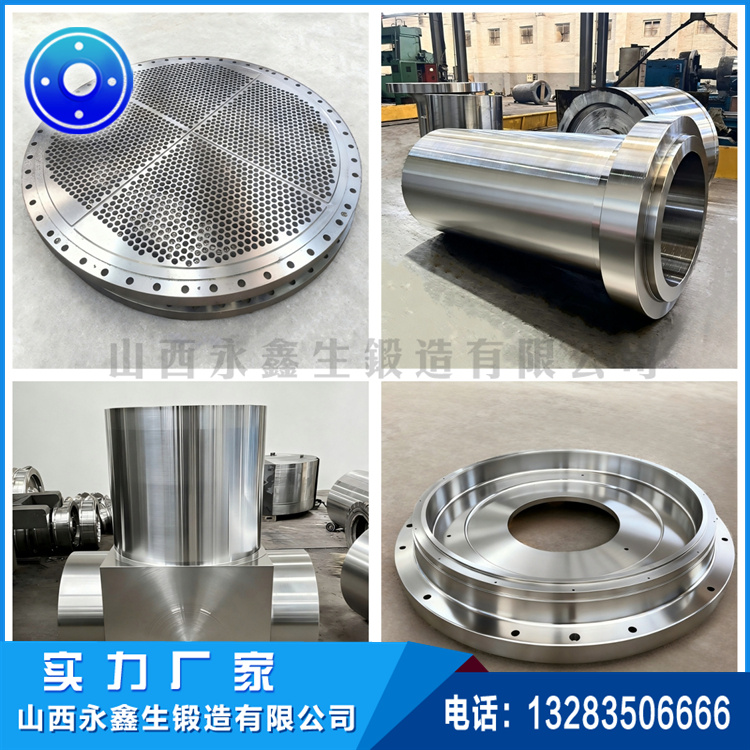
鍛造回轉窯托輪軸不存在通用固定工藝模板,軸徑、總長、選用材質、承載工況不同,工藝方案都需要針對性調整。采購對接時,可明確探傷標準、鍛后硬度區間、鍛造比、帶狀組織控制要求,便于生產方匹配對應工藝方案。穩定合格的鍛件毛坯,是后續精加工、調質工序穩定輸出的基礎,做好鍛造回轉窯托輪軸工藝管控,從源頭降低托輪軸早期失效風險。